
Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-09-19 Происхождение:Работает


В отличие от металлов, пластмассы представляют собой уникальную инженерную загадку. Они сжимаются, деформируются и сильно реагируют на ежедневные колебания окружающей среды. Температурные сдвиги и влажность окружающей среды легко меняют их окончательные размеры. Управление этими переменными — это не просто техническое требование. Неправильное управление толерантностью влечет за собой серьезные последствия для вашей деловой деятельности. Вы сталкиваетесь с дорогостоящей доработкой пресс-форм, высоким процентом брака и досадными сбоями при сборке. Кроме того, снижение производительности при конечном использовании снижает надежность продукта, когда детали не подходят идеально.
Так как же нам решить эту пространственную задачу? Инженерные команды должны тщательно сбалансировать несколько критических факторов. Вы можете согласовать материаловедение, точные инструменты и интеллектуальные производственные возможности. Эта синергия помогает добиться постоянной стабильности размеров на протяжении всего производственного цикла. Что еще более важно, вы можете достичь этой точности, не завышая требований к чертежам. Ослабление ненужных ограничений позволяет избежать увеличения удельных затрат. В этом руководстве мы рассмотрим, как именно поддерживать жесткие допуски от начального этапа проектирования до конечного производства.
Применение стандартных допусков металлов к пластмассам гарантирует перерасход средств; допуски должны учитывать конкретные скорости усадки полимера и поведение в окружающей среде.
Выбор материала является основой: аморфные пластики (например, АБС) по своей природе имеют более жесткие допуски, чем полукристаллические пластики (например, ПП).
Расширенные средства управления процессом, такие как конформное охлаждение и газовое формование, имеют решающее значение для уменьшения коробления изделий сложной геометрии.
Для оценки партнера-производителя необходимо взглянуть не только на его оборудование, но и на его процессы DFM (Проектирование для технологичности) и возможности научных данных по формованию.
Многие инженеры ошибочно применяют ограничения чертежа по умолчанию к формованным деталям. Стандартные основные надписи часто указывают жесткие ограничения, например +/- 0,001 дюйма. Такие строгие ограничения прекрасно работают для металлических компонентов, обработанных на станках с ЧПУ. Однако они означают катастрофу для литьевого пластика. Применение ограничений металла по умолчанию гарантирует дорогостоящую доработку инструмента. В конечном итоге вы откажетесь от идеально функциональных деталей. Опасность заключается в игнорировании фундаментальной физики плавления и охлаждения полимеров.
Мы должны определить разницу между коммерческим стандартом и высокой точностью. Допуски коммерческих стандартов подходят для большинства повседневных корпусов и потребительских товаров. Они легко выдерживают естественную усадку полимера. Производители легко достигают этих базовых показателей, используя стандартные методы формования. Высокие прецизионные допуски требуют жесткого контроля процесса и специализированного инструмента. Они нужны вам для медицинских устройств, сложных механизмов или узлов с плотной запрессовкой. Обеспечение точных допусков по всем размерам вредит вашей прибыли.
Поэтому анализ рентабельности ослабления толерантности становится необходимым. Небольшое ослабление некритических размеров дает огромные производственные преимущества. Это сокращает общее время цикла, поскольку детали требуют менее строгих этапов охлаждения. Это значительно снижает раздражающий процент брака во время контроля качества. Кроме того, более слабые ограничения значительно продлевают срок службы вашей пресс-формы. Инструменты меньше изнашиваются из-за экстремального давления уплотнения. Вы повышаете общую рентабельность инвестиций в проект, позволяя пластику вести себя естественно, где это возможно.
Молекулярная структура диктует предсказуемость усадки. Аморфные и полукристаллические смолы ведут себя по-разному на этапе охлаждения. Аморфные пластики обладают хаотичной запутанной молекулярной структурой. По мере остывания они сжимаются равномерно и предсказуемо. Полукристаллические пластики имеют высокоупорядоченную, плотно упакованную молекулярную структуру. Они сжимаются значительно сильнее и часто непредсказуемо деформируются. Понимание этой структурной разницы предотвращает ошибки проектирования.
Рассмотрим стабильные примеры в повседневной производственной среде. Использование процесса литья под давлением АБС-пластика обычно обеспечивает весьма предсказуемые и жесткие допуски. АБС – аморфный полимер. Он имеет низкую и равномерную степень усадки по всем осям. Инженеры любят его за сложные, жесткие корпуса. Поликарбонат (ПК) обеспечивает аналогичную стабильность размеров для прозрачных или ударопрочных материалов.
Проблемы сильного сокращения представляют собой совершенно другую реальность. Сравните поведение АБС с полукристаллическими полимерами. Такие области применения, как формование пластиковых рукавов из полипропилена, требуют гораздо более строгого контроля процесса. Полипропилен (ПП) обладает высокими показателями усадки. Он по-прежнему очень чувствителен к деформации после формования. Вы должны реализовать специальные компенсации пресс-формы, чтобы последовательно достигать целевых размеров.
Добавки и наполнители еще больше меняют уравнение допуска. Стеклянные волокна или углеродные наполнители ограничивают естественную усадку полимера. Они значительно улучшают общую стабильность размеров для требовательных применений. Однако они создают риски анизотропной усадки. Анизотропность означает, что материал сжимается по-разному в направлении потока по сравнению с поперечным направлением. Это направленное поведение необходимо учитывать при проектировании инструментов.
Сравнение структур базовых полимеров
Тип полимера | Молекулярная структура | Типичная скорость усадки | Стабильность размеров | Общие примеры |
|---|---|---|---|---|
Аморфный | Случайные запутанные цепи | Низкий (0,003–0,007 дюйма/дюйм) | Высокий (весьма предсказуемый) | АБС, ПК, ПС, ПВХ |
Полукристаллический | Заказанные, упакованные цепи | Высокий (0,010–0,025 дюйма/дюйм) | Низкий (склонен к короблению) | ПП, ПЭ, ПОМ, нейлон |
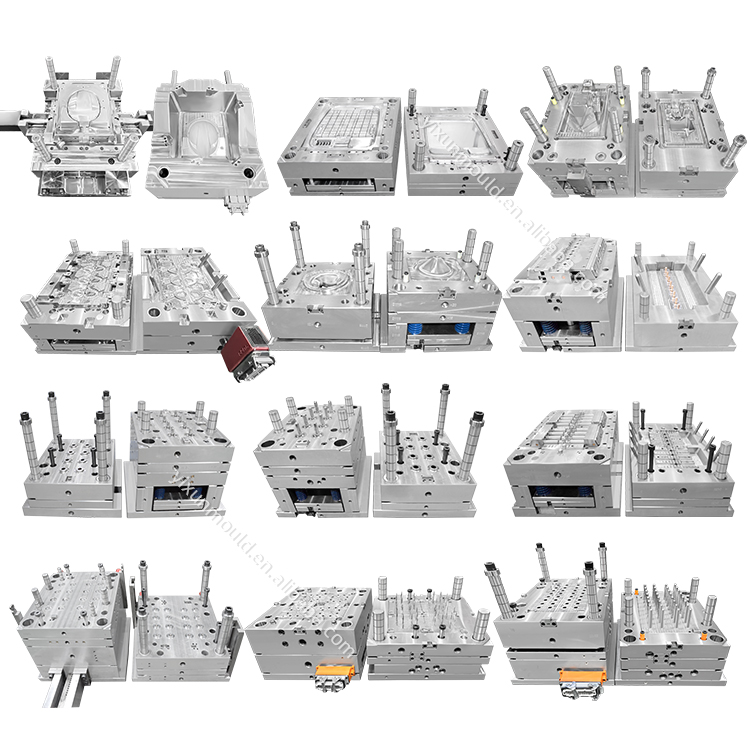
На этом этапе наука о полимерах встречается с современным производством. Надлежащий контроль процесса промышленного литья пластмасс под давлением позволяет отделить хорошие детали от лома. Мы в значительной степени полагаемся на научные принципы формования. Вы должны систематически отделять процесс формования. Это предполагает полное разделение стадий наполнения, упаковки и хранения. Развязка гарантирует, что вы достигнете повторяемых размеров детали в каждом цикле. Машина быстро заполняет полость в зависимости от скорости. Затем он переключается на контроль давления на этапе упаковки. Этот научный подход сводит к минимуму размерные вариации.
Здесь решающую роль играют конструкция пресс-формы и управление температурным режимом. Равномерный контроль температуры формы предотвращает дифференциальную усадку. Дифференциальная усадка вызывает локальное коробление по всей поверхности детали. Инженеры используют современные конформные каналы охлаждения. Традиционные прямые водопроводы часто не пропускают критические горячие точки. Конформные каналы точно повторяют геометрию детали. Они отводят тепло равномерно и быстро. Постоянное охлаждение означает постоянство размеров.
Передовые методы обработки оснастки прекрасно решают сложные проблемы с размерами. Толстая геометрия часто страдает от внутренних пустот или раковин на поверхности. Мы представляем литье под давлением с использованием газа как проверенный метод решения этих задач. Этот метод позволяет вырезать толстые секции с использованием азота под давлением. Он равномерно распределяет смолу по стенкам полости. Газовый ассистент резко снижает внутренние напряжения. Это предотвращает появление некрасивых пятен. Следы раковин разрушают как точность размеров, так и внешнюю привлекательность.
Достижение жестких допусков начинается на экране компьютера. Безупречная форма не может исправить фундаментально ошибочную конструкцию детали. Вы должны заранее расставить приоритеты в проектировании и технологичности.
Равномерная толщина стенок остается абсолютным золотым правилом пластикового дизайна. Различная толщина стенок напрямую приводит к неравномерной скорости охлаждения. Неравномерное охлаждение создает серьезное внутреннее напряжение. Это внутреннее напряжение в конечном итоге приводит к серьезной деформации детали после выброса. Если деталь должна иметь разную толщину, переходите между ними постепенно. Резкие изменения влекут за собой немедленное искажение.
Удаление сердцевины и оребрение являются отличной альтернативой толстым секциям. Твердые блоки пластика плохо остывают и непредсказуемо сжимаются. Вместо этого используйте альтернативы, основанные на фактических данных. Стратегические ребра и косынки эффективно поддерживают структурную целостность. Ребристость позволяет снизить общую массу материала. Это обеспечивает постоянство скорости охлаждения по всему компоненту. При проектировании ребер сохраняйте их толщину примерно 60% от примыкающей стенки. Такое соотношение предотвращает появление вмятин на противоположной косметической поверхности.
Углы уклона и механизмы выброса требуют тщательного планирования. Правильная тяга предотвращает механические деформации во время выброса детали. Прямые стены тяжело давят на стальную форму. Это трение деформирует горячую, податливую деталь, когда она покидает инструмент. Добавьте минимум один градус осадки на дюйм глубины. Это гарантирует, что компонент легко высвобождается без сгибания.
Поддерживайте однородность: поддерживайте постоянную толщину стенок, чтобы обеспечить равномерное охлаждение.
Радиус ваших углов: Острые внутренние углы концентрируют стресс. Добавьте большие радиусы, чтобы обеспечить плавный поток материала.
Правильный размер ребер: следите за тем, чтобы толщина ребер не превышала 60 % от номинальной стенки, чтобы избежать вмятин.
Примените большой уклон: используйте соответствующие углы уклона на всех вертикальных гранях, параллельных направлению отверстия формы.
Сбалансируйте компоновку. Для инструментов с несколькими полостями убедитесь, что направляющие сбалансированы, чтобы полости заполнялись одновременно.
Ваш партнер-производитель определяет ваш окончательный успех. Вам нужна команда, которая глубоко понимает поведение полимеров. Посмотрите за пределы тоннажа их машин. Вместо этого сосредоточьтесь на своих инженерных рабочих процессах и системах обеспечения качества.
Оцените возможности DFM и анализа потока пресс-формы: надежный партнер бросает вызов чрезмерно ограниченным чертежам. Они не будут просто слепо обрабатывать инструмент. Они заранее предоставляют детальное моделирование течения пресс-формы. Эти симуляции предсказывают усадку задолго до того, как кто-нибудь начнет резать сталь. Они заранее определяют воздушные ловушки, линии сварки и риски коробления.
Проверьте инфраструктуру метрологии и контроля качества. Вы не сможете поддерживать допуски, если не можете их точно измерить. Ищите возможности КИМ (координатно-измерительной машины). Спросите о встроенных системах технического зрения для мониторинга в реальном времени. Запросите их документированные процедуры первой проверки изделия (FAI). Прозрачность в обеспечении качества создает прочное доверие.
Ознакомьтесь с протоколами технического обслуживания инструмента. Жесткие допуски не могут противостоять неизбежному износу инструмента. Пресс-формы разрушаются в течение тысяч циклов высокого давления. Установите, как выглядит график профилактического обслуживания поставщика. Это особенно важно для пресс-форм с высокой кавитацией или крупносерийным производством. Плохо обслуживаемая пресс-форма быстро производит детали, не соответствующие техническим характеристикам.
Проверьте научную экспертизу формования: убедитесь, что они используют несвязанные методы формования. Запросите данные проверки процесса. Хороший партнер систематически отслеживает кривые давления и температуру в полости.
Соблюдение жестких допусков в пластмассах никогда не достигается случайно. Для этого требуется рассчитанная триада выбора материалов, надежный DFM и научный контроль процесса. Отношение к пластику как к металлу на этапе проектирования приводит только к разочарованию. Вы должны проектировать его с учетом уникального термического поведения полимера. По возможности выбирайте аморфные смолы для обеспечения максимальной стабильности. Если вам необходимо использовать материалы с высокой усадкой, используйте передовые методы, такие как конформное охлаждение или газовая помощь. Сосредоточьтесь на равномерной толщине стенок, чтобы предотвратить деформацию. Наконец, на раннем этапе создания прототипа привлеките опытного партнера-производителя. Всесторонний анализ DFM и допусков обеспечивает коммерческую жизнеспособность. Это гарантирует идеальную сборку ваших деталей без ущерба для вашего производственного бюджета.
Ответ: Реалистичная базовая линия для коммерческого формования составляет +/- 0,005 дюйма на дюйм. Однако это сильно зависит от типа смолы. Аморфные пластики, такие как ABS, имеют более жесткие ограничения. Полукристаллические пластики, такие как полипропилен, требуют более широких допусков. Всегда обращайтесь к спецификациям материалов и отраслевым стандартам, таким как DIN 16742, для получения точных рекомендаций.
Ответ: Обработка на станке с ЧПУ позволяет избежать стадий чрезмерной усадки и деформации при плавлении пластмасс. Механическая обработка удаляет твердый материал при комнатной температуре. Это обеспечивает исключительную точность. Однако ЧПУ не масштабируется для крупносерийного производства. При литье под давлением жертвуется небольшая точность ради масштабируемости и низких удельных затрат.
Ответ: Пластиковые детали подвергаются усадке после формования. Они не достигают окончательных размеров сразу после выброса. Детали могут продолжать сокращаться в течение 24–48 часов по мере ослабления внутренних напряжений. Кроме того, такие материалы, как нейлон, впитывают влагу из окружающей среды, что в течение нескольких дней слегка увеличивает их размеры.


